آلما پلاست | آلما پلاست ایرانیان
توقف ناگهانی خط بستهبندی در انتهای زنجیره تامین، یکی از چالشهای حیاتی برای مدیران تولید و سرپرستان فنی کارخانجات است. در بسیاری از موارد، گیر کردن تسمه، پیچخوردگی یا ناتوانی دستگاه در تغذیه صحیح تسمه (Auto-Feeding)، عامل اصلی این وقفه است. اگرچه این مشکل ساده به نظر میرسد، اما عدم رعایت دقیق مسیردهی و اصول مکانیکی در نحوه جا انداختن تسمه در دستگاه تسمه کش، میتواند آسیبهای جدی به غلطکهای تغذیه، المنت حرارتی و مگنتهای دستگاه وارد کند.
در این راهنمای جامع و فنی، مسیر گامبهگام تعویض و جا انداختن صحیح تسمه در هر دو مدل اتوماتیک و نیمه اتوماتیک را بررسی میکنیم تا از توقف خطوط تولید جلوگیری کرده و طول عمر مفید تجهیزات بستهبندی خود را افزایش دهید.
دلایل اصلی گیر کردن و جا نرفتن تسمه در دستگاه تسمه کش
قبل از بررسی مراحل جایگذاری، شناخت دلایل فنی که باعث بروز مشکل در عبور تسمه میشوند اهمیت بالایی دارد:
کیفیت نامناسب و تابدار بودن تسمه: استفاده از تسمههای غیراستاندارد با ضخامت ناهمگون یا انحنای طولی، باعث جابهجایی تسمه از مسیر راهنما (Strap Guide) میشود. بررسی کیفیت انواع تسمه بسته بندی PP و PET پیش از بارگذاری بسیار حائز اهمیت است.
تنظیم نامناسب نیروی کشش (Tension Control): سفتی بیش از حد یا شلی غلطکهای کشش اولیه، مانع از حرکت روان تسمه به سمت فکهای دوخت میشود.
وجود آلودگی و برادههای پلاستیک در کانال عبور: تجمع گرد و غبار، پرز کارتنش و برادههای ناشی از ذوب قبلی تسمه در مسیر تغذیه، مسیر حرکت را مسدود میکند.
فرسودگی یا ساییدگی غلطکهای تغذیه (Feed Rollers): با مرور زمان، شیارهای روی غلطکهای پیشبرنده صاف شده و قدرت کشش لازم برای هدایت تسمه به جلو را از دست میدهند.
جهت نادرست باز شدن رول تسمه: جاگذاری معکوس رول بر روی پایه نگهدارنده (Dispensers) باعث ایجاد گشتاور معکوس و پیچیدگی تسمه در ورودی دستگاه میشود.
راهنمای گامبهگام نحوه جا انداختن تسمه در دستگاه تسمه کش نیمه اتوماتیک
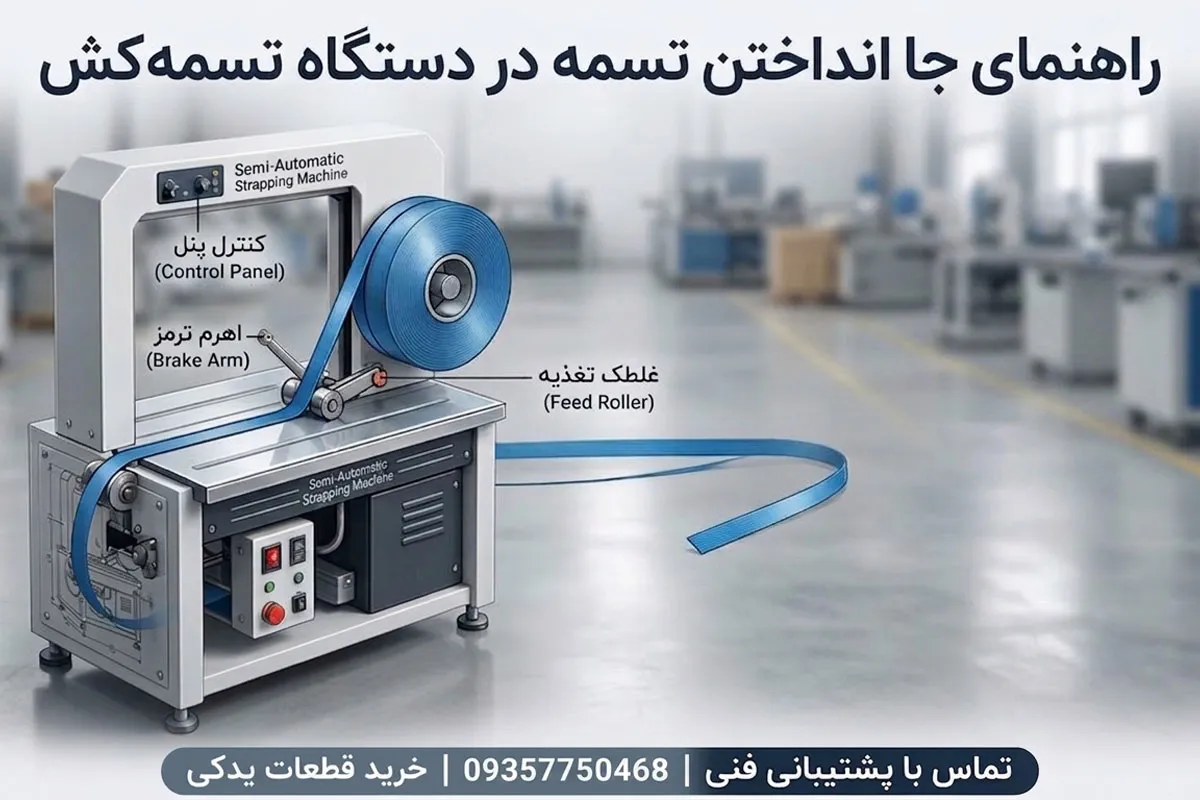
در دستگاه تسمه کش نیمه اتوماتیک، فرآیند قرارگیری تسمه عمدتاً به صورت دستی از زیر دستگاه آغاز شده و تا کانال تغذیه ادامه مییابد. مراحل زیر را به ترتیب انجام دهید:
خاموش کردن و رعایت نکات ایمنی: پیش از هرگونه اقدام، برق اصلی دستگاه را قطع کنید تا از فعالسازی ناگهانی المنت یا مگنتها جلوگیری شود.
نصب رول تسمه روی دیسپنسر: رول تسمه PP را روی پایه مخصوص قرار دهید. دقت کنید که جهت باز شدن تسمه باید مطابق با فلش راهنمای روی دستگاه (معمولاً در جهت عقربههای ساعت) باشد. مهره تثبیتکننده کویل را کاملاً محکم کنید.
عبور تسمه از اهرم ترمز (Brake Arm): سر تسمه را از زیر اهرم ترمز و از میان غلطکهای راهنمای بیرونی عبور دهید. این اهرم وظیفه کنترل دور رول و جلوگیری از باز شدن ناگهانی آن را بر عهده دارد.
ورودی به کانال هدایت پایین: تسمه را از سوراخ ورودی زیر بدنه دستگاه عبور داده و به سمت غلطکهای پیشبرنده (Feed Rollers) هدایت کنید.
عبور از میان غلطکهای تغذیه: اهرم فشار غلطک را کشیده یا آزاد کنید، سر تسمه را از بین دو غلطک عبور داده و سپس اهرم را به حالت اول بازگردانید تا غلطکها بر روی تسمه درگیر شوند.
هدایت به سمت فک و المنت: تسمه را تا زمانی که از شیار بالای صفحه کانال (Table Top) به اندازه چند سانتیمتر بیرون بزند، به سمت جلو فشار دهید.
روشن کردن و تست تغذیه: دستگاه را روشن کرده و دکمه تغذیه (Feed Button) را فشار دهید. دستگاه باید به طور اتوماتیک مقدار مشخصی از تسمه را برای بستهبندی بعدی بیرون دهد.

دستگاه را خاموش کرده، رول تسمه را بر اساس جهت استاندارد روی پایه نصب و مهره نگهدارنده را محکم کنید.
سر تسمه را از اهرم ترمز و غلطکهای راهنمای بیرونی عبور دهید تا کشش اولیه تنظیم شود.
تسمه را از میان غلطکهای پیشبرنده عبور داده، دستگاه را روشن کنید و دکمه Feed را برای تست نهایی فشار دهید.
راهنمای نحوه جا انداختن تسمه در دستگاه تسمه کش اتوماتیک
در دستگاه تسمه کش اتوماتیک، تسمه باید مسیر طولانیتری را از طریق قاب یا قوس اصلی (Arch) طی کند. برای عبور صحیح به نکات زیر دقت کنید:
بارگذاری در دیسپنسر داخلی یا خارجی: رول تسمه را در محل تعبیهشده قرار دهید و شفت قفلکننده را محکم کنید.
استفاده از سیستم Auto-Feeding: در اکثر مدلهای اتوماتیک، کافی است سر تسمه را تا چند سانتیمتر وارد ورودی کانال کنید؛ سنسور چشمی ورود تسمه را تشخیص داده و موتور تغذیه به طور خودکار تسمه را در طول کل قوس (Arch) میکشد.
بررسی مسیر قوس (Arch Track): مطمئن شوید فلپهای برنجی یا پلاستیکی داخل قوس گیر نکرده باشند و تسمه به روانی در طول قوس حرکت کند.
تنظیم سنسور انتهای تسمه: مطمئن شوید سنسور تشخیص حضور تسمه پاکیزه است تا دستور توقف یا تغذیه مجدد به درستی صادر شود.
عیبیابی و روشهای تست سلامت پس از جا انداختن تسمه
پس از اتمام مراحل بارگذاری، حتماً تستهای زیر را جهت اطمینان از عملکرد صحیح دستگاه انجام دهید:
تست تغذیه دستی و اتوماتیک: چندین بار دکمه Feed و Reset را فشار دهید. تسمه باید بدون لرزش، انحراف یا صدای اضافه جلو بیاید.
تست کیفیت چسبندگی و دوخت (Sealing): یک نمونه بستهبندی آزمایشی انجام دهید. نقطه اتصال حرارتی را بررسی کنید؛ دوخت باید یکنواخت باشد و با کشش دستی باز نشود.
بررسی میزان کشش (Tension Test): اگر تسمه روی بسته خیلی شل است یا باعث له شدن کارتنش میشود، ولوم تنظیم کشش روی پنل را تنظیم کنید.
تست عملکرد ترمز: هنگام کار سریع دستگاه، رول تسمه نباید بیش از حد بچرخد و تاب بخورد.
نکته فنی مهم: اگر پس از تعویض تسمه، دستگاه پیغام خطا (Fault) داد یا تسمه را بلافاصله پس از تغذیه پس زد، احتمالاً مسیردهی از روی سنسور میکروسوئیچ به درستی انجام نشده است. برای عیبیابیهای پیچیدهتر مکانیکی، جدول دستورالعمل سرویس دورهای و تعمیر و نگهداری دستگاه تسمه کش را مطالعه کنید.
جمعبندی و راهنمای اقدام
یادگیری و اجرای درست نحوه جا انداختن تسمه در دستگاه تسمه کش، یکی از سادهترین و در عین حال موثرترین راهها برای کاهش توقفهای ناخواسته در خطوط بستهبندی است. تمیزکاری مداوم کانالها، انتخاب تسمههای باکیفیت و آموزش اپراتورها، کارایی تجهیزات شما را در طولانیمدت تضمین میکند.
چنانچه پس از انجام مراحل بالا همچنان با مشکل گیر کردن تسمه، عدم دوخت مناسب یا صدای غیرعادی در گیربکس مواجه هستید، یا نیاز به خرید قطعات یدکی دستگاه تسمه کش (مانند المنت، غلطک تغذیه و تیغه قطعکن) دارید، همین امروز با کارشناسان فنی ما تماس بگیرید تا از مشاوره تخصصی رایگان بهرهمند شوید.

پرتکرارترین سوالات
این مشکل معمولاً به دلیل تجمع برادههای پلاستیک و آلودگی در مسیر تغذیه، تنظیم نبودن میزان کشش غلطکها، یا تاب داشتن و غیراستاندارد بودن خود تسمه رخ میدهد. تمیزکاری مسیر و بررسی کیفیت تسمه اولین اقدام در رفع این مشکل است.
رول تسمه باید طوری روی دیسپنسر قرار گیرد که باز شدن آن در جهت عقربههای ساعت (طابق با فلش راهنمای روی دستگاه) باشد تا تسمه هنگام ورود به اهرم ترمز پیچ نخورد.
کافی نبودن درجه حرارت المنت، وجود چربی و کثیفی روی فکهای دوخت، یا عدم تنظیم درست زمان خنکسازی (Cooling Time) باعث میشود اتصال حرارتی تسمه محکم نشود.
خیر، دستگاههای نیمهاتوماتیک استاندارد برای تسمه PP (پلیپروپیلن) طراحی شدهاند. تسمه PET به دلیل ضخامت و سختی بالاتر، نیازمند دستگاههای مخصوص با سیستم جوش و کشش قویتر است.
میزان کشش از طریق ولوم یا پیچ تنظیم کشش روی پنل دستگاه یا قسمت پشتی آن تغییر میکند. برای بستههای آسیبپذیر کشش را کاهش و برای بستههای سنگین آن را افزایش دهید تا تسمه شل نماند.